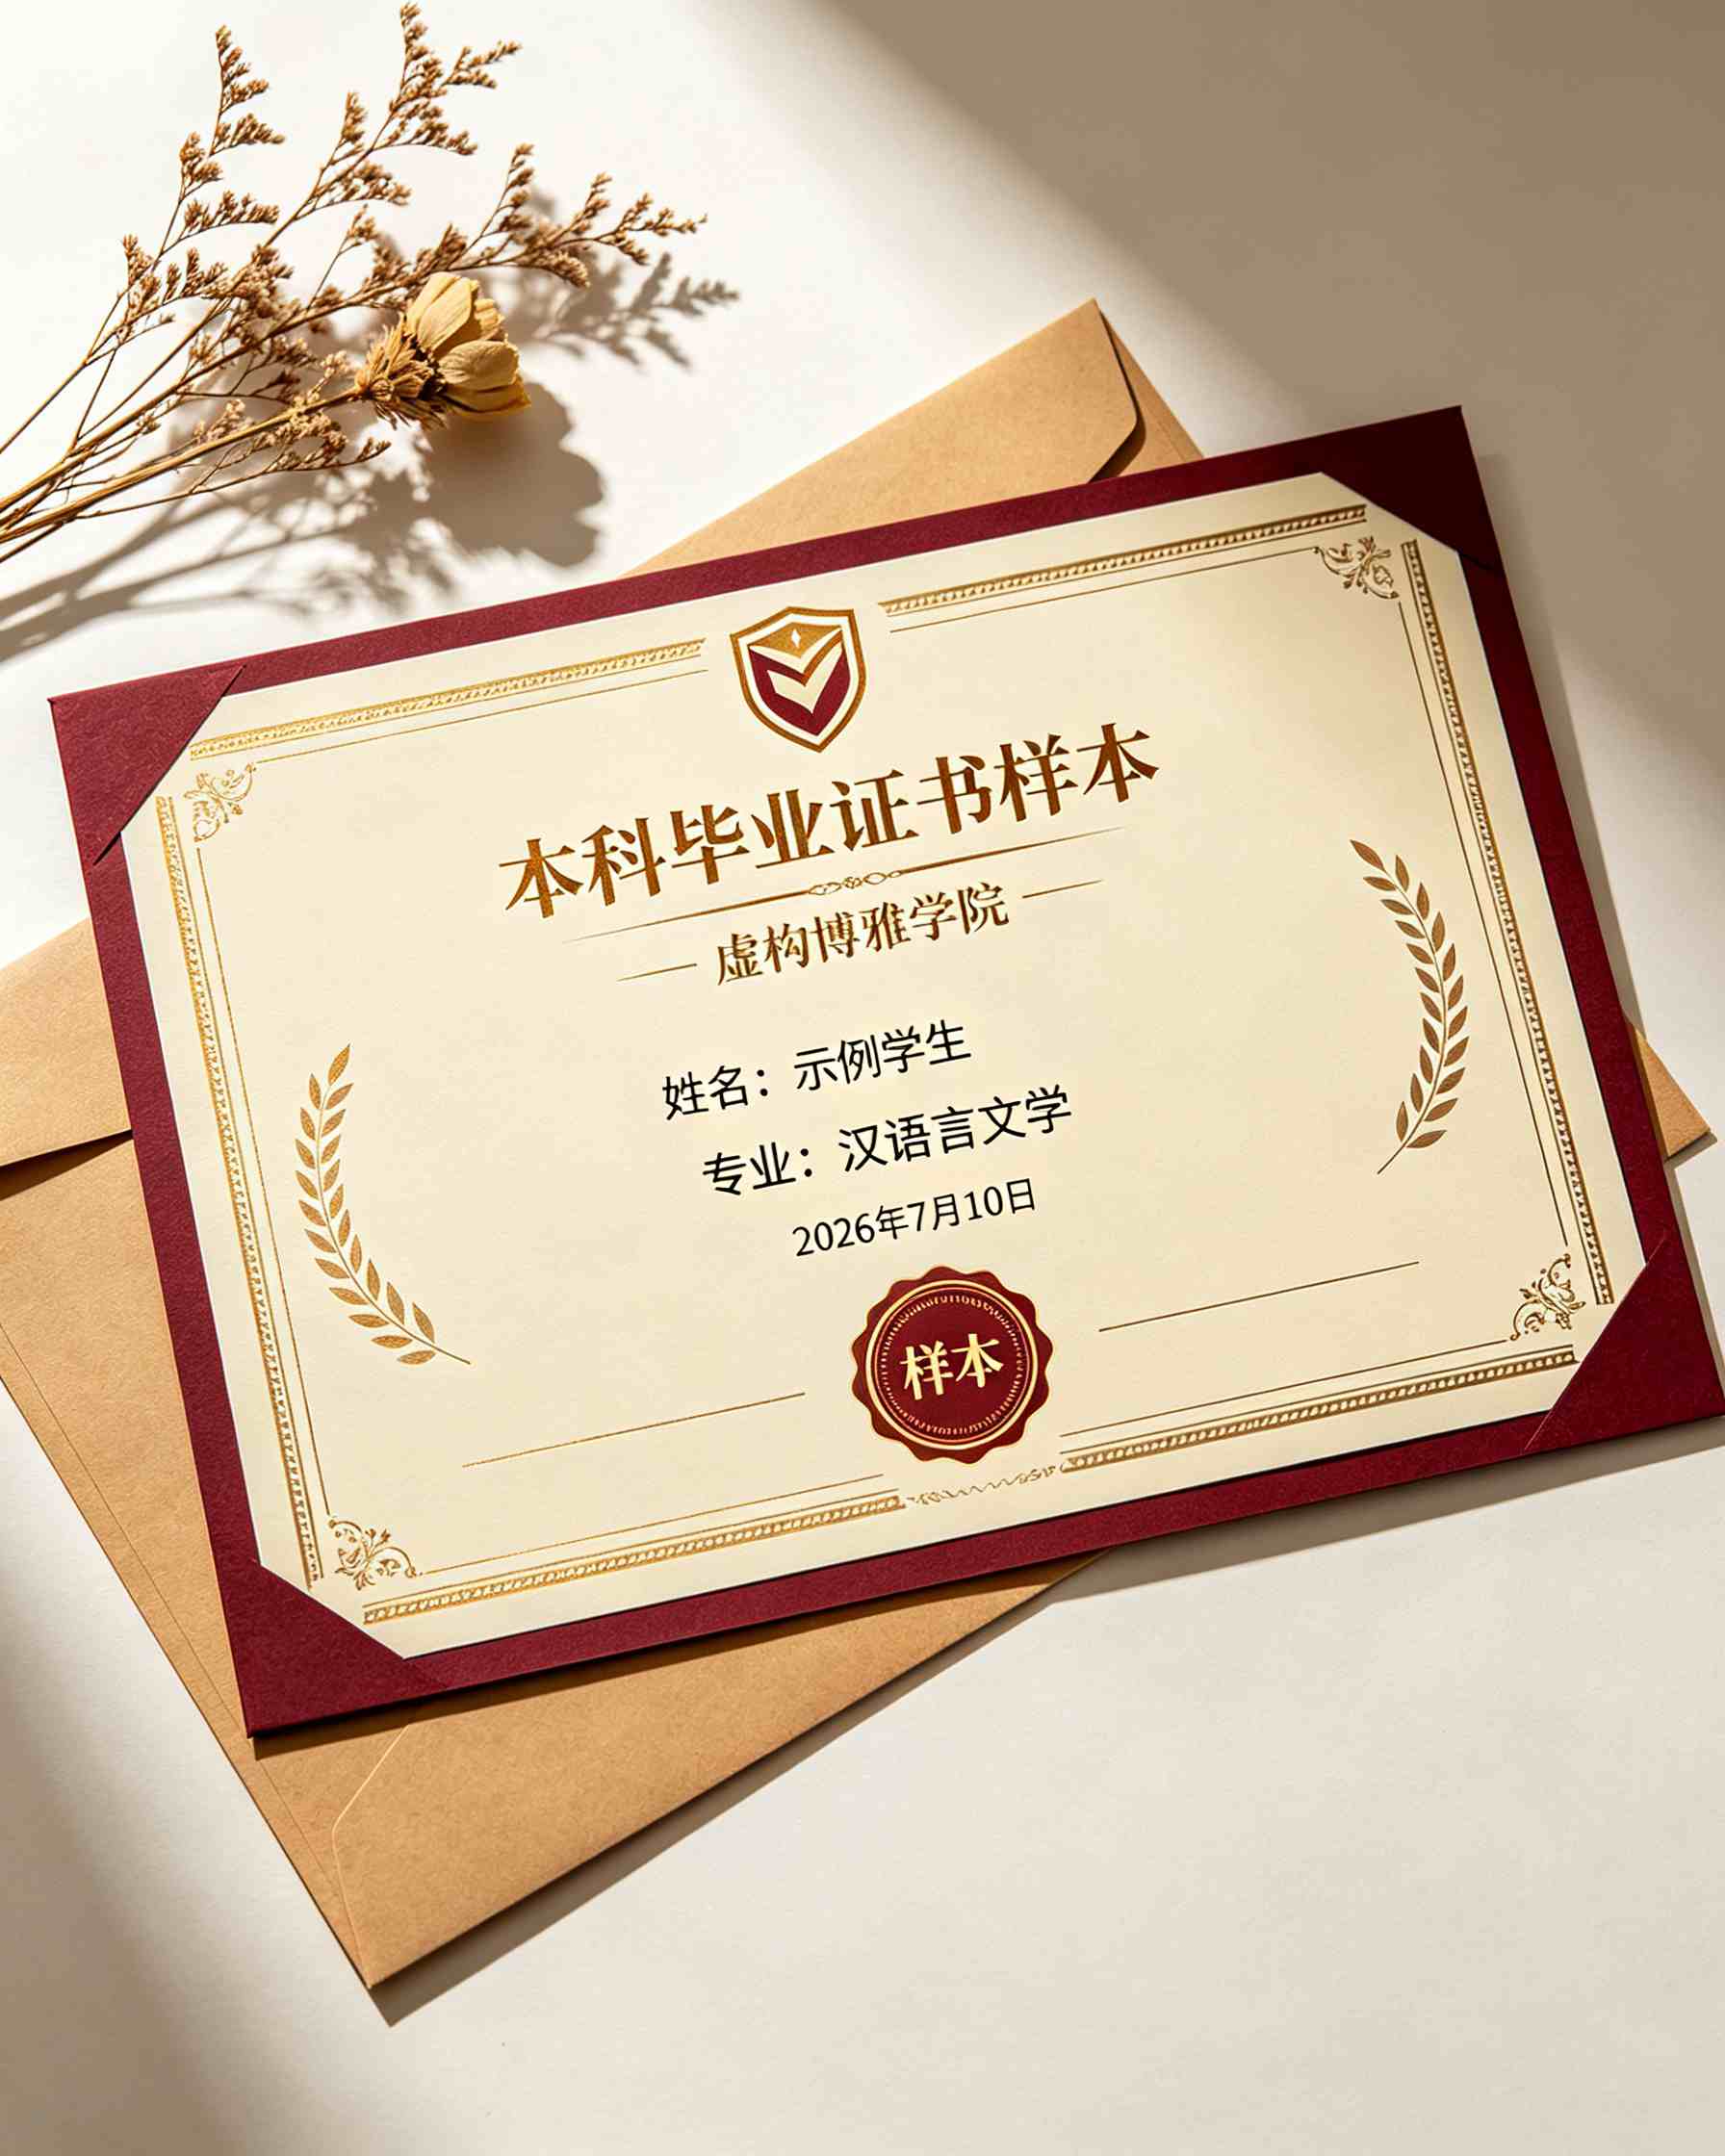
烫金烫银工艺专业证件外观制作规范的核心就一条:温度、压力、时间三者必须匹配到秒级精度,否则金箔不是糊成一片就是压根不牢。上周帮朋友盯一批会员卡,印刷厂把温度调高了8℃,整批卡的金色Logo边缘全出现了锯齿状飞金,直接报废重做。
说实话,证件类产品的外观工艺,烫金烫银是最容易出视觉高级感、也最容易翻车的一道工序。我在本地做证件制作这行七年,接手过护照夹、工作证、资格证书封面、甚至高档请柬的烫印业务,踩过的坑比新手吃过的盐都多。
烫金烫银前必须锁死的三个数据
很多人以为烫金就是“加热压上去”,大错特错。真正决定成品率的,是这三个参数的组合——温度、压力、保压时间。以我们车间常用的德国库尔兹金箔为例,铜版纸烫金温度控制在110℃到130℃之间,PVC证件封皮则要降到90℃到105℃。压力方面,平压平设备建议3.5到5吨,圆压平可以稍微低一点。保压时间0.3到0.8秒,超过1秒金箔就开始往纸张纤维里渗,图案边缘发毛。
上个月有个客户拿了一批再生纤维素材料的证书封皮来,按常规参数烫银,结果银色全部氧化发黑。查了半天才发现——那种材料表面PH值偏酸性,必须先用证件表面预处理工艺做中和,否则银层三天内必然变色。
一张合格烫金证件封面的现场拆解
拿我们最近交付的一批“企业内训师资格证”举例。客户要求封皮烫金Logo加证书编号,金色要亮、边缘要锐利、指甲刮不掉。具体怎么做的?
- 第一步,制版。用0.8mm厚度的锌版,雕刻深度0.35mm,比常规深0.1mm——因为证件封皮有凹凸纹理,版太浅金箔压不到凹槽底部。
- 第二步,试烫。先拿5张废料跑温度曲线,从105℃每5℃一档往上测,最终锁定118℃。这个温度下金箔转移完整,背胶不溢。
- 第三步,定位。证件烫印位置偏差不能超过0.2mm,我们用CCD视觉定位,比手工对位快三倍且不跑位。
说白了,烫金烫银工艺专业证件外观制作规范不是写在纸上的条条框框,是每一次试烫、每一次调压积累出来的肌肉记忆。那些只给个“温度120℃左右”的教程,纯属耍流氓。
再讲一个反面案例。去年有家同行接了一批烫银工作证,用的是国产某品牌电化铝,单价便宜40%。结果客户用了两个月,银色全部出现龟裂纹。原因?那批电化铝的离型层耐候性不达标,温差一大就开裂。后来客户找到我们返工,全部换用进口电化铝重烫。这行的物料成本,省不得。
烫金烫银外观验收的五步自查法
做完不等于做对。每批证件出厂前,我要求工人必须过这五关:
第一,指甲刮。用大拇指指甲以正常力度刮烫印区域5次,不掉粉不掉层才算过。第二,胶带撕。3M 810胶带贴在烫印面上,45度角快速撕拉,金层脱落面积超过5%直接返工。第三,放大镜检查。用20倍放大镜看图案边缘,飞金、缺笔、糊版一目了然。第四,耐摩擦测试。干布摩擦500次,湿布摩擦200次,颜色变化不能超过灰卡4级。第五,色差比对。用分光光度仪测烫金色的Lab值,与标准样偏差ΔE要小于1.5。
这些方法不用什么昂贵设备,一个放大镜、一卷3M胶带、一台几百块的分光仪就能搞定。关键是——你得真的去做。我见过太多小作坊,烫完看一眼“挺亮的”就打包发货,结果客户收货后投诉掉金,赔了货又赔信誉。
对了,还有个小细节。烫金银的图案设计时,线条宽度不要低于0.15mm,否则再好的设备也烫不出清晰效果。字体建议选笔画粗细均匀的黑体或宋体加粗,太细的衬线体在高温下容易糊成一片。这个在设计环节就得考虑到,别等上了机台才发现问题。
最后说一句可能得罪人的话:烫金烫银工艺专业证件外观制作规范,本质上是一套“较真”的流程。你不较真,金箔就替你较真——废品率会告诉你答案。真要把这门手艺做好,没有捷径,就是反复试、反复记、反复改。那些宣称“一次成型零废品”的,要么在吹牛,要么根本没用过真正的烫金机。